


API 5L Line Pipe
API 5L er en standardspesifikasjon for linjerør som American Petroleum Institute (API) utvikler og den gir kravene til produksjon av to produktspesifikasjonsnivåer (PSL 1 og PSL 2) av sømløse og sveisede stålrør for bruk i rørledningstransportsystemer i petroleum. Nivå PSL 1 gir et standard kvalitetsnivå for linjerør. Nivå PSL 2 har ytterligere obligatoriske krav til kjemisk sammensetning, hakkseighet og styrkeegenskaper, og ytterligere ikke-destruktiv testin.
API 5L-spesifikasjon 46. utgave, opprinnelig publisert i 1965, skisserer kjemiske, mekaniske og hydrostatiske testkriterier. Produsenter må oppfylle kravene til API-rørstandarder og gjennomgå revisjoner for å få en lisens for API 5L-samsvar, slik at de kan vise frem API-monogrammet på produktene sine. Lisensfornyelse hvert tredje år sikrer fortsatt overholdelse av kvalitetssikringsprogrammer.
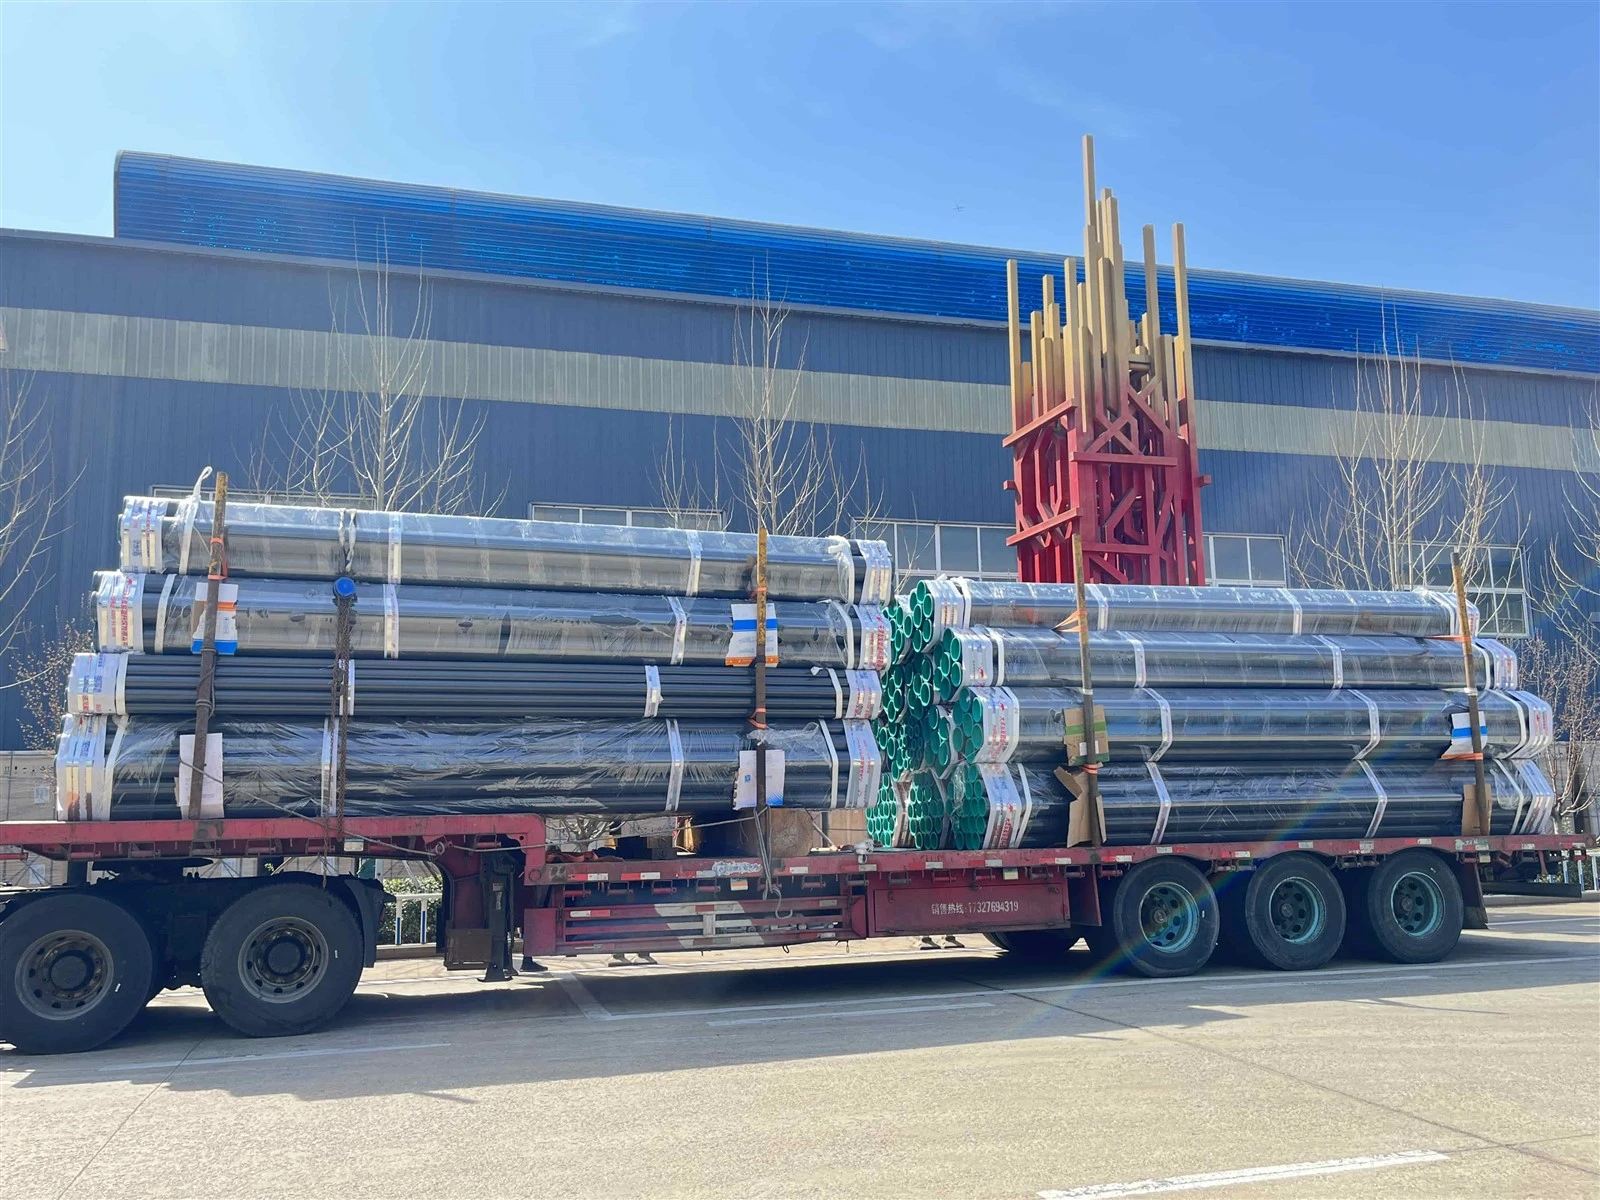
Heldigvis har YOUFA STEEL PIPE et API-standardsertifikat og vår api 5l følger konsekvent denne standarden!
Størrelse og produksjonsprosess for API 5L linjerør
| Nominell rørstørrelse (NPS) | Utvendig diameter | Nominell veggtykkelse | |||||||||||||||
| DN | tomme | mm | SCH5S | SCH10S | SCH10 | SCH20 | SCH30 | SCH40 | SCH60 | SCH80 | SCH100 | SCH120 | SCH140 | SCH160 | STD | XS | XXS |
| 6 | 1/8" | 10.3 | - | 1.24 | - | - | - | 1.73 | - | 2.42 | - | - | - | - | 1.73 | 2.41 | - |
| 8 | 1/4" | 13.7 | - | 1.65 | - | - | - | 2.24 | - | 3.02 | - | - | - | - | 2.24 | 3.02 | - |
| 10 | 3/8" | 17.1 | - | 1.65 | - | - | - | 2.31 | - | 3.2 | - | - | - | - | 2.31 | 3.2 | - |
| 15 | 1/2" | 21.3 | 1.65 | 2.11 | - | - | - | 2.77 | - | 3.73 | - | - | - | 4.78 | 2.77 | 3.73 | 7.47 |
| 20 | 3/4" | 26.7 | 1.65 | 2.11 | - | - | - | 2.87 | - | 3.91 | - | - | - | 5.56 | 2.87 | 3.91 | 7.82 |
| 25 | 1" | 33.4 | 1.65 | 2.77 | - | - | - | 3.38 | - | 4.55 | - | - | - | 6.35 | 3.38 | 4.55 | 9.09 |
| 32 | 11/4" | 42.2 | 1.65 | 2.77 | - | - | - | 3.56 | - | 4.85 | - | - | - | 6.35 | 3.58 | 4.85 | 9.7 |
| 40 | 11/2" | 48.3 | 1.65 | 2.77 | - | - | - | 3.68 | - | 5.05 | - | - | - | 7.14 | 3.68 | 5.08 | 10.15 |
| 50 | 2" | 60.3 | 1.65 | 2.77 | - | - | - | 3.91 | - | 5.54 | - | - | - | 8.74 | 3.91 | 5.54 | 11.07 |
| 65 | 21/2" | 73 | 2.11 | 3.05 | - | - | - | 5.16 | - | 7.01 | - | - | - | 9.53 | 5.16 | 7.01 | 14.02 |
| 80 | 3" | 88.9 | 2.11 | 3.05 | - | - | - | 5.49 | - | 7.62 | - | - | - | 11.13 | 5.49 | 7.52 | 15.24 |
| 90 | 31/2" | 101.6 | 2.11 | 3.05 | - | - | - | 5.74 | - | 8.08 | - | - | - | - | 5.74 | 8.08 | - |
| 100 | 4" | 114.3 | 2.11 | 3.05 | - | - | - | 6.02 | - | 8.58 | - | 11.13 | - | 13.49 | 6.02 | 8.56 | 17.12 |
| 125 | 5" | 141.3 | 2.77 | 3.4 | - | - | - | 6.55 | - | 9.53 | - | 12.7 | - | 15.88 | 6.55 | 9.53 | 18.05 |
| 150 | 6" | 168.3 | 2.77 | 3.4 | - | - | - | 7.11 | - | 10.97 | - | 14.27 | - | 18.26 | 7.11 | 10.97 | 21.95 |
| 200 | 8" | 219.1 | 2.77 | 3.76 | - | 6.35 | 7.04 | 8.18 | 10.31 | 12.7 | 15.09 | 18.26 | 20.62 | 23.01 | 8.18 | 12.7 | 22.23 |
| 250 | 10" | 273.1 | 3.4 | 4.19 | - | 6.35 | 7.8 | 9.27 | 12.7 | 15.09 | 18.26 | 21.44 | 25.4 | 28.58 | 9.27 | 12.7 | 25.4 |
| 300 | 12" | 323.9 | 3.96 | 4.57 | - | 6.35 | 8.38 | 10.31 | 14.27 | 17.48 | 21.44 | 25.4 | 28.58 | 33.32 | 9.53 | 12.7 | 25.4 |
| 350 | 14" | 355.5 | 3.96 | 4.78 | 6.35 | 7.92 | 9.53 | 11.13 | 15.09 | 19.05 | 23.83 | 27.79 | 31.75 | 35.71 | 9.53 | 12.7 | - |
| 400 | 16" | 406.4 | 4.19 | 4.78 | 6.35 | 7.92 | 9.53 | 12.7 | 16.66 | 21.44 | 26.19 | 30.96 | 36.53 | 40.49 | 9.53 | 12.7 | - |
| 450 | 18" | 457.2 | 4.19 | 4.78 | 6.35 | 7.92 | 11.13 | 14.27 | 19.05 | 23.83 | 29.36 | 34.93 | 39.67 | 45.24 | 9.53 | 12.7 | - |
| 500 | 20" | 508 | 4.78 | 5.54 | 6.35 | 9.53 | 12.7 | 15.09 | 20.62 | 26.19 | 32.54 | 38.1 | 44.45 | 50.01 | 9.53 | 12.7 | - |
| 550 | 22" | 558.8 | 4.78 | 5.54 | 6.35 | 9.53 | 12.7 | - | 22.23 | 28.58 | 34.93 | 41.28 | 47.63 | 53.98 | 9.53 | 12.7 | - |
| 600 | 24" | 609.6 | 5.54 | 6.35 | 6.35 | 9.53 | 14.27 | 17.48 | 24.61 | 30.96 | 38.89 | 46.02 | 52.37 | 59.54 | 9.53 | 12.7 | - |
| 650 | 26" | 660.4 | - | - | 7.92 | 12.7 | - | - | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 700 | 28" | 711.6 | - | - | 7.92 | 12.7 | 15.88 | - | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 750 | 30" | 762 | 6.35 | 7.92 | 7.92 | 12.7 | 15.88 | - | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 800 | 32" | 812.8 | - | - | 7.92 | 12.7 | 15.88 | 17.48 | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 850 | 34" | 863.6 | - | - | 7.92 | 12.7 | 15.88 | 17.48 | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 900 | 36" | 914.4 | - | - | 7.92 | 12.7 | 15.88 | 19.05 | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 950 | 38" | 965.2 | - | - | - | - | - | - | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 1000 | 40" | 1015 | - | - | - | - | - | - | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 1050 | 42" | 1066.8 | - | - | - | - | - | - | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 1100 | 44" | 1117.6 | - | - | - | - | - | - | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 1150 | 46" | 1188.4 | - | - | - | - | - | - | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 1200 | 48" | 1219.2 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - |


Youfa tilbyr ulike størrelser og spesifikasjoner av ERW-, SMLS-, SSAW- og LSAW-stålrør for å møte de ulike behovene til ulike bransjer og applikasjoner. Hvis du har spørsmål og spørsmål, vennligst kontakt Youfa Steel Pipe. når som helst. På forhånd takk. Velkomst!
| Akseptabel produksjonsprosess og PSL-er | ||||||||
| Type rør eller rørende | PSL 1 rørkvaliteta | PSL 2 rørkvaliteta | ||||||
| L175 eller A25 b |
L175P eller A25P b |
L210 eller A |
L245 eller B |
L290 eller X42 til L485 eller X70 | L245 eller B til L555 eller X80 | >L555 eller X80 til L690 eller X100 |
>L690 eller X1 00 til L830 eller X120 |
|
| Type rør | ||||||||
| SMLS | X | X | X | X | X | X | X | - |
| CW | X | X | - | - | - | - | - | - |
| LFW | X | - | X | X | X | - | - | - |
| HFW | X | - | X | X | X | X | - | - |
| LW | - | - | - | - | X | - | - | - |
| SAW Lc | - | - | X | X | X | X | X | X |
| SAWHd | - | - | X | X | X | X | X | X |
| COWLc | - | - | X | X | X | X | - | - |
| COWHd | - | - | X | X | X | X | - | - |
| Type rørende | ||||||||
| Belled endee | X | - | X | X | X | - | - | - |
| Vanlig ende | X | - | X | X | X | X | X | X |
| Slett ende for spesialkobling | X | - | X | X | - | - | - | - |
| Gjenget ende f | X | X | X | X | - | - | - | - |
|
||||||||


Youfa tilbyr ulike typer rørender for å møte behovene til ulike bransjer og applikasjoner. Hvis du har spørsmål og spørsmål, vennligst kontakt Youfa Steel Pipe.
Kjemisk sammensetning av API5L linjerør
API 5L-sammensetningen er tett kontrollert, spesielt for PSL2 har strengere komposisjonskontroller. Nøkkelfokus er lav C/P/S, optimalisert Mn og mikrolegering (Nb, V, Ti), og strenge karbonekvivalente grenser for å sikre sveisbarhet og seighet. Sur service pålegger enda strengere kontroller.
Kjemisk sammensetning for PSL 1 rørmed t Mindre enn eller lik 25,0 mm (0,984 tommer) |
||||||||
| Stålkvalitet (Stålnavn) |
Massefraksjon, basert på varme- og produktanalyser a.g % |
|||||||
| C | Mn | P | S | V | NB | Ti | ||
| maksb | maks b | min | maks | maks | maks | maks | maks | |
| API 5L sømløs rør | ||||||||
| L175 eller A25 | 0.21 | 0.6 | - | 0.03 | 0.03 | - | - | - |
| L175P eller A25P | 0.21 | 0.6 | 0.045 | 0.08 | 0.03 | - | - | - |
| L210 eller A | 0.22 | 0.9 | - | 0.03 | 0.03 | - | - | - |
| L245 eller B | 0.28 | 1.2 | - | 0.03 | 0.03 | c,d | c,d | d |
| L290 eller X42 | 0.28 | 1.3 | - | 0.03 | 0.03 | d | d | d |
| L320 eller X46 | 0.28 | 1.4 | - | 0.03 | 0.03 | d | d | P |
| L360 eller X52 | 0.28 | 1.4 | - | 0.03 | 0.03 | d | d | P |
| L390 eller X56 | 0.28 | 1.4 | - | 0.03 | 0.03 | d | d | P |
| L415 eller X60 | 0.28e | 1.40e | - | 0.03 | 0.03 | f | f | f |
| L450 eller X65 | 0.28e | 1.40e | - | 0.03 | 0.03 | f | f | f |
| L485 eller X70 | 0.28e | 1.40e | - | 0.03 | 0.03 | f | f | f |
| API 5L sveiset rør | ||||||||
| L175 eller A25 | 0.21 | 0.6 | - | 0.03 | 0.03 | - | - | - |
| L175P eller A25P | 0.21 | 0.6 | 0.045 | 0.08 | 0.03 | - | - | - |
| L210 eller A | 0.22 | 0.9 | - | 0.03 | 0.03 | - | - | - |
| L245 eller B | 0.26 | 1.2 | - | 0.03 | 0.03 | c,d | c,d | d |
| L290 eller X42 | 0.26 | 1.3 | - | 0.03 | 0.03 | d | d | d |
| L320 eller X46 | 0.26 | 1.4 | - | 0.03 | 0.03 | d | d | d |
| L360 eller X52 | 0.26 | 1.4 | - | 0.03 | 0.03 | d | d | d |
| L390 eller X56 | 0.26 | 1.4 | - | 0.03 | 0.03 | d | d | d |
| L415 eller X60 | 0.26e | 1.40e | - | 0.03 | 0.03 | f | f | f |
| L450 eller X65 | 0.26e | 1.40e | - | 0.03 | 0.03 | f | f | f |
| L485 eller X70 | 0.26e | 1.65e | - | 0.03 | 0.03 | f | f | f |
|
||||||||
Kjemisk sammensetning for PSL 2-rørmed t Mindre enn eller lik 25,0 mm (0,984 tommer) |
|||||||||||
| Stålkvalitet (Stålnavn) |
Massefraksjon, basert på varme- og produktanalyser % maks |
Karbon Equivalenta % maks |
|||||||||
| Cb | Si | Mnb | P | S | V | NB | Ti | Annen | CEWIIW | CEpcm | |
| API 5L sømløst og sveiset rør | |||||||||||
| L245R eller BR | 0.24 | 0.4 | 1.2 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 |
| L290R eller X42R | 0.24 | 0.4 | 1.2 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 |
| L245N eller BN | 0.24 | 0.4 | 1.2 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 |
| L290N eller X42N | 0.24 | 0.4 | 1.2 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 |
| L320N eller X46N | 0.24 | 0.4 | 1.4 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 |
| L360N eller X52N | 0.24 | 0.45 | 1.4 | 0.025 | 0.015 | 0.1 | 0.05 | 0.04 | d.e,l | 0.43 | 0.25 |
| L390N eller X56N | 0.24 | 0.45 | 1.4 | 0.025 | 0.015 | 0.10f | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 |
| L415N eller X60N | 0.24f | 0.45f | 1.40f | 0.025 | 0.015 | 0.10f | 0.05f | 0.04f | g,h,l | Som avtalt | |
| L245Q eller BQ | 0.18 | 0.45 | 1.4 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,1 | 0.43 | 0.25 |
| L290Q eller X42Q | 0.18 | 0.45 | 1.4 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 |
| L320Q eller X46Q | 0.18 | 0.45 | 1.4 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,1 | 0.43 | 0.25 |
| L360Q eller X52Q | 0.18 | 0.45 | 1.5 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 |
| L390Q eller X56Q | 0.18 | 0.45 | 1.5 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 |
| L415Q eller X60Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 |
| L450Q eller X65Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 |
| L485Q eller X70Q | 0.18f | 0.45f | 1.80f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 |
| L555Q eller X80Q | 0.18f | 0.45f | 1.90f | 0.025 | 0.015 | g | g | g | i,j | Som avtalt | |
| L625Q eller X90Q | 0.16f | 0.45f | 1.9 | 0.02 | 0.01 | g | g | g | j,k | Som avtalt | |
| L690Q eller X100Q | 0.16f | 0.45f | 1.9 | 0.02 | 0.01 | g | g | g | j,k | Som avtalt | |
| API 5L sveiset rør | |||||||||||
| L245M eller BM | 0.22 | 0.45 | 1.2 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,1 | 0.43 | 0.25 |
| L290M eller X42M | 0.22 | 0.45 | 1.3 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 |
| L320M eller X46M | 0.22 | 0.45 | 1.3 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,1 | 0.43 | 0.25 |
| L360M eller X52M | 0.22 | 0.45 | 1.4 | 0.025 | 0.015 | d | d | d | e,1 | 0.43 | 0.25 |
| L390M eller X56M | 0.22 | 0.45 | 1.4 | 0.025 | 0.015 | d | d | d | e,1 | 0.43 | 0.25 |
| L415M eller X60M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,1 | 0.43 | 0.25 |
| L450M eller X65M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,1 | 0.43 | 0.25 |
| L485M eller X70M | 0.12f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,1 | 0.43 | 0.25 |
| L555M eller X80M | 0.12f | 0.45f | 1.85f | 0.025 | 0.015 | g | g | g | i,l | 0.43f | 0.25 |
| L625M eller X90M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,1 | _ | 0.25 |
| L690M eller X100M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | 0.25 | |
| L830M eller X120M | 0.1 | 0.56f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | 0.25 | |
|
|||||||||||
Produksjonstoleranser for API5L linjerør
Toleranser for diameter, veggtykkelse, lengde og retthet til API 5L linjerør
Toleranser for veggtykkelse |
||
| Veggtykkelse t mm (in.) |
Toleransera
|
|
| API 5L SMLS rørb | ||
| Mindre enn eller lik 4,0 (0,157) | +0.6(0.024) -0.5(0.020) |
|
| >4,0 (0,157) til<25.0 (0.984) | +0.150t -0.125t |
|
| Større enn eller lik 25,0 (0,984) | +3.7 (0.146) eller +0.1z, avhengig av hva som er størst -3,0 (0,120) eller -0,1z, avhengig av hva som er størst |
|
| API 5L sveiset rørc,d | ||
| Mindre enn eller lik 5,0(0,197) | ±0.5 (0.020) | |
| >5,0 (0,197) til < 15,0 (0,591) | ±0.1t | |
| Større enn eller lik 15,0(0,591) | ±1.5(0.060) | |
|
||
Toleranser for rør med tilfeldig lengde |
|||
| Tilfeldig lengde Betegnelse m (ft) |
Minimum lengde m (ft) |
Minimum gjennomsnittlig lengde for hver bestillingsvare m (ft) |
Maksimal lengde m (ft) |
| Gjenget-og-koblet rør | |||
| 6 (20) | 4.88 (16.0) | 5.33 (17.5) | 6.86 (22.5) |
| 9 (30) | 4.11 (13.5) | 8.00 (26.2) | 10.29(33.8) |
| 12(40) | 6.71 (22.0) | 10.67(35.0) | 13.72(45.0) |
| Vanlig - enderør | |||
| 6 (20) | 2.74 (9.0) | 5.33 (17.5) | 6.86 (22.5) |
| 9 (30) | 4.11 (13.5) | 8.00 (26.2) | 10.29(33.8) |
| 12 (40) | 4.27 (14.0) | 10.67(35.0) | 13.72(45.0) |
| 15(50) | 5.33(17.5) | 13.35(43.8) | 16.76(55.0) |
| 18 (60) | 6.40 (21.0) | 16.00 (52.5) | 19.81(65.0) |
| 24 (80) | 8.53 (28.0) | 21.34 (70.0) | 25.91 (85.0) |
I henhold til kravene skissert i API 5L skal tilfeldige lengder av ledningsrør leveres innenfor toleransene gitt nedenfor:
- Omtrentlig lengder skal leveres innenfor en toleranse på ± 500 mm (20 tommer).
- Dersom levering av skjøter er avtalt, kan skjøter bestående av to stykker sveiset sammen til en lengde kortere enn 15,0 m (49,2 fot) leveres til maksimalt 5 % av bestillingsvaren, eller som avtalt.
- Hvis levering av skjøter er avtalt, kan skjøter som består av to deler sveiset sammen til en lengde på 15,0 m (49,2 fot) eller lenger, leveres for hele bestillingsvaren eller deler av denne.
- Dersom levering av skjøter er avtalt, kan skjøter bestående av tre stykker sveiset sammen til en lengde på 15,0 m (49,2 ft) eller lengre leveres til maksimalt 5 % av bestillingsvaren, eller som avtalt.
Toleranser for diameter og ut{0}}av-rundhet
API 5L diameter- og ovalitetstoleranser prioriterer slutt-kvalitet (kritisk for sveising) og eskalerer i strenghet for PSL2 og større diametre. Disse sikrer rørledningsintegritet under høye-trykk/lave-temperaturforhold, spesielt for kvaliteter som X65-X80.
Hvis du har spørsmål og spørsmål, vennligst kontakt Youfa Steel Pipe. når som helst. På forhånd takk. Velkomst!

Inspeksjonsfrekvens for API5L linjerør
API 5L krever 100 % inspeksjon for dimensjonale, hydrostatiske og visuelle kontroller, mens kjemiske, mekaniske og NDT-tester er batchbaserte-for å sikre effektivitet uten å gå på kompromiss med kvaliteten.
Inspeksjonsfrekvens for PSL 1 rør |
|||
| Ingen | Type inspeksjon | Type rør | Hyppighet av inspeksjon e |
| 1 | Varmeanalyse | Alle rør | En analyse per varme av stål |
| 2 | Produktanalyse | SMLS,CW,LFW,HFW,LW, SAW, eller COW |
To analyser per varme av stål (hentet fra separate produktelementer) |
| 3 | Strekktesting av rørkroppen til sveiset rør med D mindre enn eller lik 48,3 mm (1.900 in.), i klasse L175 eller A25 | CW, LFW eller HFW | En gang per testenhetepå ikke mer enn 25 tonn (28 tonn) rør |
| 4 | Strekktesting av rørkroppen til sveiset rør med D Mindre enn eller lik 48,3 mm (1.900 in.), i klasse L175P eller A25P | CW | En gang per testenhetepå ikke mer enn 25 tonn (28 tonn) rør |
| 5 | Tensile testing of the pipe body of welded pipe with D>48,3 mm (1900 tommer), i klasse L175 eller A25 | CW, LFW eller HFW | En gang per testenhet på ikke mer enn 50 tonn (55 tonn) rør |
| 6 | Tensile testing of the pipe body of welded pipe with D>48,3 mm (1900 tommer), i klasse L175P eller A25P | CW | En gang per testenhet på ikke mer enn 50 tonn (55 tonn) rør |
| 7 | Strekktesting av rørkroppen til sømløst rør | SMLS | En gang per testenhet av rør med samme kulde- ekspansjonsforhold a |
| 8 | Strekktesting av rørkroppen til sveiset rør i grader høyere enn klasse L175 eller A25 | LFW, HFW, LW, SAW, eller KU |
En gang per testenhet av rør med samme kulde- ekspansjonsforholda |
| 9 | Strekktesting av den langsgående eller spiralformede sømsveisingen til sveiset rør med D større enn eller lik 219,1 mm (8,625 in.) | LFW, HFW, LW, SAW, eller KU |
En gang per testenhet av rør med samme kulde- ekspansjonsforholda,b,c |
| 10 | Strekktesting av spole-/platesveisen til sveiset rør med D større enn eller lik 219,1 mm (8,625 tommer) | SAWH eller COWH | Minst én gang per 50 spole/platesveisinger fra rør med samme kulde{1}}ekspansjonsforholda,c,d |
| 11 | Bøyetesting av langsgående sømsveis av sveiset rør med D mindre enn eller lik 48,3 mm (1.900 in.), i klasse L175, L175P, A25 eller A25P | CW, LFW eller HFW | En gang per testenhet på ikke mer enn 25 tonn (28 tonn) rør |
| 12 | Bøyetesting av den langsgående sømsveisingen av sveiset rør med 48,3 mm (1.900 in.) | CW, LFW eller HFW | En gang per testenhet på ikke mer enn 50 tonn (55 tonn) rør |
| 13 | Veiledet-bøytesting av den langsgående eller spiralformede sømsveisingen av sveiset rør | SAW eller COW | En gang per testenhet på ikke mer enn 50 lengder av rør av samme klasse |
| 14 | Veiledet-bøytesting av spole-/platesveisingen av sveiset rør | SAWH eller COWH | Minst en gang per 50 spole/platesveisinger fra rør med samme kuldeutvidelsesforholda,c,d |
| 15 | Veiledet-bøytesting av den langsgående sømsveisingen av sveiset rør med D større enn eller lik 323,9 mm (12 750 in.) | LW | En gang per testenhet med ikke mer enn 50 rørlengder av samme klasse |
| 16 | Avflatningstest av sveiset rør | CW,LFW,HFW eller LW | Som vist i figur 6 |
| 17 | Hardhetstesting av harde flekker i kald-formet sveiset rør | LFW,HFW,LW,SAW, eller KU |
Ethvert hardt punkt som overstiger 50 mm (2,0 tommer) i alle retninger |
| 18 | Hydrostatisk testing | SMLS,CW,LFW,HFW,LW, SAW, eller COW |
Hvert rør |
| 19 | Makrografisk testing av den langsgående eller spiralformede sømsveisingen av sveiset rør | SAW eller COW | Minst én gang per driftsskift pluss når som helst enhver endring av rørstørrelse skjer i løpet av drift skift; eller, hvis 10.2.5.2 gjelder, ved begynnelsen av produksjonen av hver kombinasjon av spesifisert utvendig diameter og spesifisert vegg tykkelse |
| 20 | Metallografisk testing av den langsgående sømsveisingen av sveiset rør | LFW eller HFW unntatt full- kroppsnormalisert rør |
Minst én gang per driftsskift pluss når som helst endringer av karakter, spesifisert utvendig diameter eller spesifisert veggtykkelse er laget; pluss når det oppstår utflukter fra driftsvarmebehandlingsforhold |
| 21 | Visuell inspeksjon | SMLS,CW,LFW,HFW,LW, SAW, eller COW |
Hvert rør, unntatt det som er tillatt i 10.2.7.2 |
| 22 | Rørdiameter og ut{0}}av-rundhet | SMLS, CW, LFW, HFW, LW, SAW, eller COW |
Minst en gang per 4 timer per driftsskift pluss når det oppstår endringer i rørstørrelsen under driftsskiftet |
| 23 | Måling av veggtykkelse | Alle rør | Hvert rør (se 10.2.8.5) |
| 24 | Annen dimensjonstesting | SMLS,CW, LFW,HFW,LW, SAW, eller COW |
Tilfeldig testing, med detaljene overlatt til produsentens skjønn |
| 25 | Veiing av rør med D< 141.3 mm (5.563 in.) | SMLS, CW, LFW, HFW, LW, SAW, eller COW |
Hvert rør eller hver enkelt gruppe av rør, med valget etter skjønn produsent |
| 26 | Veiing av rør med D større enn eller lik 141,3 mm (5,563 in.) | SMLS,CW,LFW,HFW,LW, SAW, eller COW |
Hvert rør |
| 27 | Lengde | SMLS, CW, LFW, HFW, LW, SAW, eller COW |
Hver rørlengde skal måles, unntatt det røret laget i lengder som er jevne innenfor 30 mm (0,1 fot) trenger ikke måles individuelt, forutsatt at nøyaktigheten til lengden verifiseres minst én gang per 4 timer per driftsskift |
| 28 | Ikke-destruktiv inspeksjon | SMLS,CW, LFW, HFW,LW, SAW, eller COW |
I samsvar med vedlegg E |
|
|||
Inspeksjonsfrekvens for PSL 2-rør |
|||
| Ingen | Type inspeksjon | Type rør | Hyppighet av inspeksjone |
| 1 | Varmeanalyse | Alle rør | En analyse per varme av stål |
| 2 | Produktanalyse | SMLS, HFW, SAW eller COW | To analyser per varme av stål (hentet fra separate produktelementer) |
| 3 | Strekktesting av rørlegemet D Mindre enn eller lik 141,3 mm (5,563 in.) | SMLS, HFW, SAW eller COW | En gang per testenhet på ikke mer enn 400 rør med samme kulde-ekspansjonsforhold a |
| 4 | Tensile testing of the pipe body D>141,3 mm (5,563 tommer) og mindre enn eller lik 323,9 mm (12 750 tommer) | SMLS, HFW, SAW eller COW | En gang per testenhet på ikke mer enn 200 rør med samme kulde-ekspansjonsforholda |
| 5 | Tensile testing of the pipe body D>323,9 mm (12,750 tommer) | SMLS, HFW, SAW eller COW | En gang per testenhet på ikke mer enn 100 rør med samme kulde-ekspansjonsforholda |
| 6 | Strekktesting av den langsgående eller spiralformede sømsveisingen til sveiset rør med D større enn eller lik 219,1 mm (8,625 tommer) og mindre enn eller lik 323,9 mm (12.750 tommer) |
HFW, SAW eller COW | En gang per testenhet på ikke mer enn 200 rør med samme kulde-ekspansjonsforhold a,b,c |
| 7 | Tensile testing of the longitudinal or helical seam weld of welded pipe with D>323,9 mm (12 750 tommer) | HFW, SAW eller COW | En gang per testenhet på ikke mer enn 100 rør med samme kulde-ekspansjonsforholda,b,c |
| 8 | Strekktesting av spole-/platesveisen til sveiset rør med D større enn eller lik 219,1 mm (8,625 in.) | SAWH eller COWH | Minst én gang per 50 spole/platesveisinger fra rør med samme kulde{1}}ekspansjonsforhold a,b,d |
| 9 | CVN-støttesting av rørkroppen til røret med spesifisert utvendig diameter og spesifisert veggtykkelse som gitt i tabell 22 | SMLS, HFW, SAW eller COW | En gang per testenhet av rør med samme kulde- ekspansjonsforholda |
| 10 | Hvis avtalt, CVN slagtesting av langsgående sømsveis av sveiset rør med spesifisert ytre diameter og spesifisert veggtykkelse som gitt i tabell 22 | HFW | En gang per testenhet av rør med samme kulde- ekspansjonsforholda,b |
| 11 | CVN-støttesting av den langsgående eller spiralformede sømsveisingen av sveiset rør med spesifisert ytre diameter og spesifisert veggtykkelse som gitt i tabell 22 | SAW eller COW | En gang per testenhet av rør med samme kulde- ekspansjonsforholda,b,c |
| 12 | CVN-støttesting av spole-/platesveisen til sveiset rør med spesifisert ytre diameter og spesifisert veggtykkelse som gitt i tabell 22 | SAWH eller COWH | Minst en gang per 50 spole/platesveisinger fra rør med samme kulde-ekspansjonsforholda,b,d |
| 13 | Hvis avtalt, DWT-testing av rørkroppen til sveiset rør med D større enn eller lik 508 mm (20.000 in.) | HFW, SAW eller COW | En gang per testenhet av rør med samme kulde- ekspansjonsforholda |
| 14 | Veiledet-bøytesting av den langsgående eller likiske sømsveisingen av sveiset rør | SAW eller COW | En gang per testenhet med ikke mer enn 50 rørlengder med samme kulde-ekspansjonsforholda |
| 15 | Veiledet-bøytesting av spole-/platesveisingen av sveiset rør | SAWH eller COWH | Minst en gang per 50 spole/platesveisinger fra rør med samme kulde-ekspansjonsforholda,b,d |
| 16 | Avflatningstest av sveiset rør | HFW | Som vist i figur 6 |
| 17 | Hardhetstesting av harde flekker i kald-formet sveiset rør | HFW, SAW eller COW | Ethvert hardt punkt som overstiger 50 mm (2,0 tommer) i noen retning |
| 18 | Hydrostatisk testing | SMLS, HFW, SAW eller COW | Hvert rør |
| 19 | Makrografisk testing av den langsgående eller spiralformede sømsveisingen av sveiset rør | SAW eller COW | Minst én gang per driftsskift pluss når det skjer endringer i rørstørrelsen under driftsskiftet; eller, hvis 10.2.5.3 eller 10.2.5.4 gjelder, ved begynnelsen av produksjonen av hver kombinasjon av spesifisert ytre diameter og spesifisert veggtykkelse |
| 20 | Metallografisk testing (eller valgfri hardhetstest i stedet for metallografi) av den langsgående sømsveisingen av sveiset rør | HFW unntatt full-kropp normalisert rør |
Minst én gang per driftsskift pluss når som helst endringer av karakter, spesifisert utvendig diameter eller spesifisert veggtykkelse er laget; pluss når som helst utflukter fra drift av varmebehandling forhold oppstår |
| 21 | Visuell inspeksjon | SMLS, HFW, SAW eller COW | Hvert rør, unntatt det som er tillatt i 10.2.7.2 |
| 22 | Rørdiameter og ut{0}}av-rundhet | SMLS, HFW, SAW eller COW | Minst en gang per 4 timer per driftsskift pluss når det oppstår endringer i rørstørrelsen under driftsskiftet |
| 23 | Måling av veggtykkelse | Alle rør | Hvert rør (se 10.2.8.5) |
| 24 | Annen dimensjonstesting | SMLS, HFW, SAW eller COW | Tilfeldig testing, med detaljene overlatt til produsentens skjønn |
| 25 | Veiing av rør med D<141.3 mm(5.563 in.) | SMLS, HFW, SAW eller COW | Hvert rør eller hver praktisk gruppe av rør, med valget er etter produsentens skjønn |
| 26 | Veiing av rør med D større enn eller lik 141,3 mm (5,563 in.) | SMLS, HFW, SAW eller COW | Hvert rør |
| 27 | Lengde | SMLS, HFW, SAW eller COW | Hver rørlengde skal måles, bortsett fra det rør laget i lengder som er jevne innenfor 30 mm (0,1 fot) trenger ikke måles individuelt, leveres nøyaktigheten av lengden verifiseres minst én gang per 4 timer per driftsskift |
| 28 | Ikke-destruktiv inspeksjon | SMLS, HFW, SAW eller COW | I samsvar med vedlegg E |
|
|||
youfa-sertifikat for API5L-ledningsrør


Kontakt oss for mer informasjon angående Api 5L linjerørspesifikasjoner og produktalternativer, ellerbe om et tilbudfor ytterligere prisdetaljer i dag.
Youfa stålrør er din pålitelige kilde for førsteklasses Api 5L karbonstålrørprodukter.